
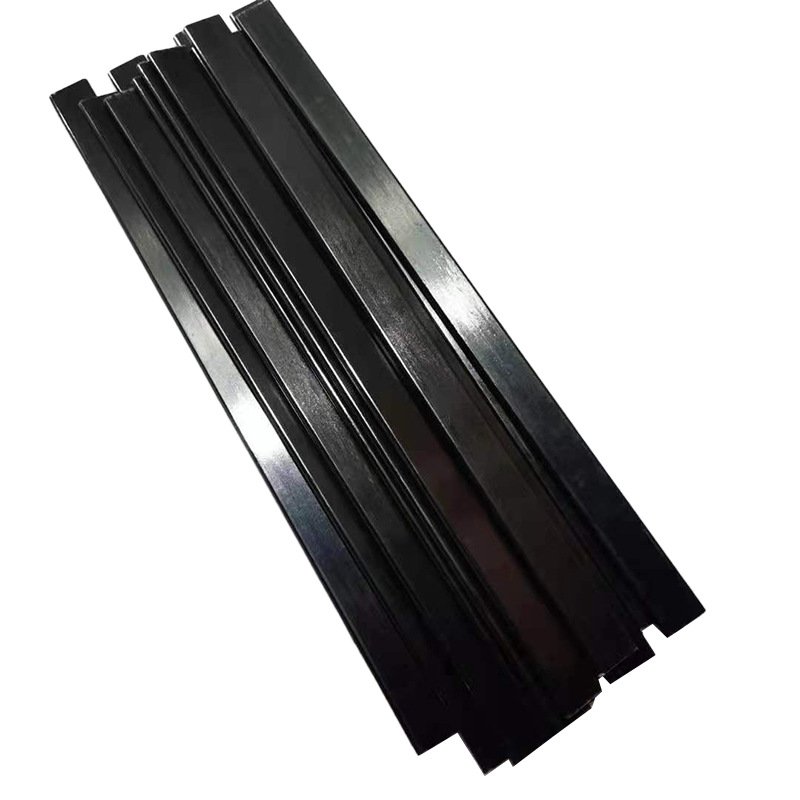
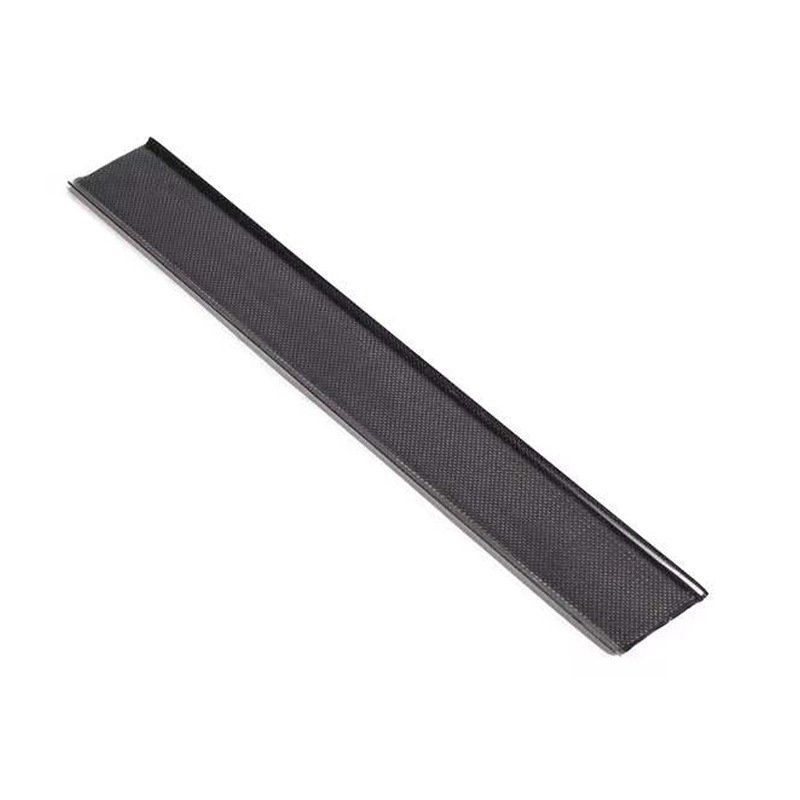
Плоский стержень из углеродного волокна
Описание продукта: Плоский стержень из углеродного волокна
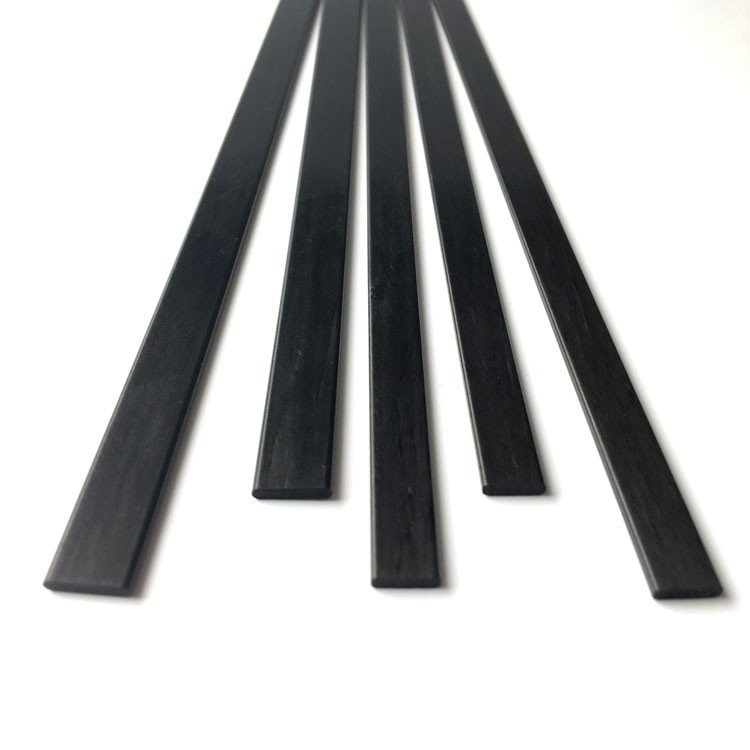
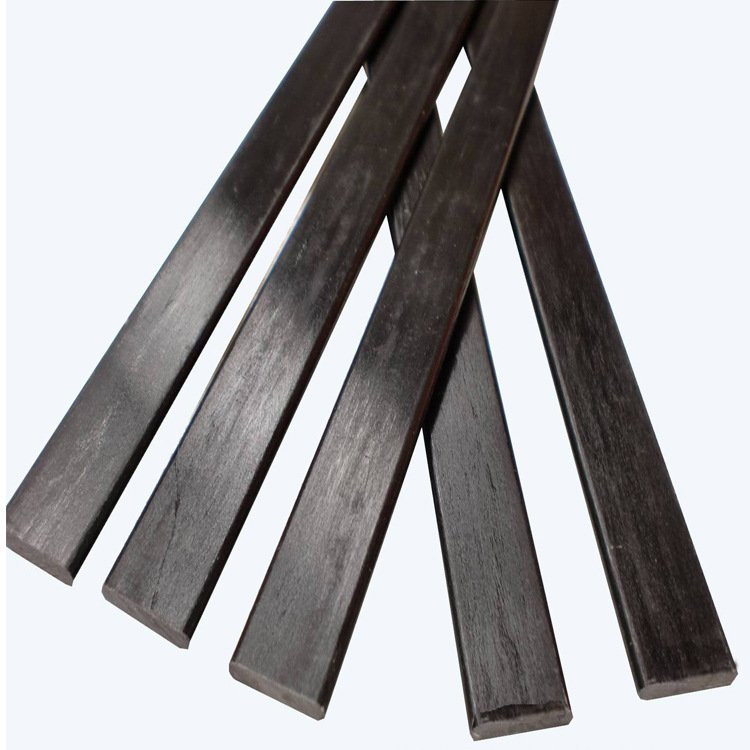
ВПлоский стержень из углеродного волокна, как следует из названия, представляет собой линейный структурный компонент, сформированный с использованием непрерывного углеродного волокна в качестве первичного армирования, затвердевшего в определенное прямоугольное поперечное сечение посредством точно контролируемых процессов пропитки смолой и формования (в первую очередь пултрузии или формования).
Основной состав:
- Укрепление: Основным сырьем является углеродное волокно (жгут) на основе полиакрилонитрила (ПАН), обработанное путем высокотемпературной карбонизации. Высокопрочные (выше класса T300) или высокомодульные-высокопрочные (например, M40J, T800 и выше классы) углеродные волокна в основном используются для высокотехнологичных приложений.
- Матричная смола:Эпоксидная смола является наиболее распространенным выбором, поскольку обладает превосходными комплексными механическими свойствами, способностью к склеиванию и устойчивостью к атмосферным воздействиям; термопластичные смолы (например, ПЭЭК, ПЕКК) набирают популярность в определенных областях благодаря своей прочности, пригодности к вторичной переработке и возможности сварки.
- Конструктивное проектирование:Большинство из них представляют собой однонаправленные (ориентация слоев 0°) плоские балки, обеспечивающие оптимальную производительность в направлении основной нагрузки (в продольном направлении); некоторые включают в себя тонкие слои или поверхностные ткани под углом ±45° для улучшения поперечных характеристик и целостности поверхности.
Процесс производства (в основном пултрузия):
- Пропитка смолой:Углеродное волокно или ткань точно укладываются и пропитываются специальным составом смолы.
- Предварительное формование и формование:Смесь волокна и смолы предварительно формуется в пресс-форме, а затем поступает в нагретую стальную основную пресс-форму.
- Отверждение и формование:При точно контролируемой температуре, давлении и скорости вытягивания смола подвергается термореактивным реакциям сшивания, образуя плотный, высокоориентированный сплошной плоский стержень.
- Постобработка:Резка на заданные длины, потенциально включающая обработку поверхности (шлифовку, нанесение покрытия), сверление или механическую обработку.
Типичные характеристики:
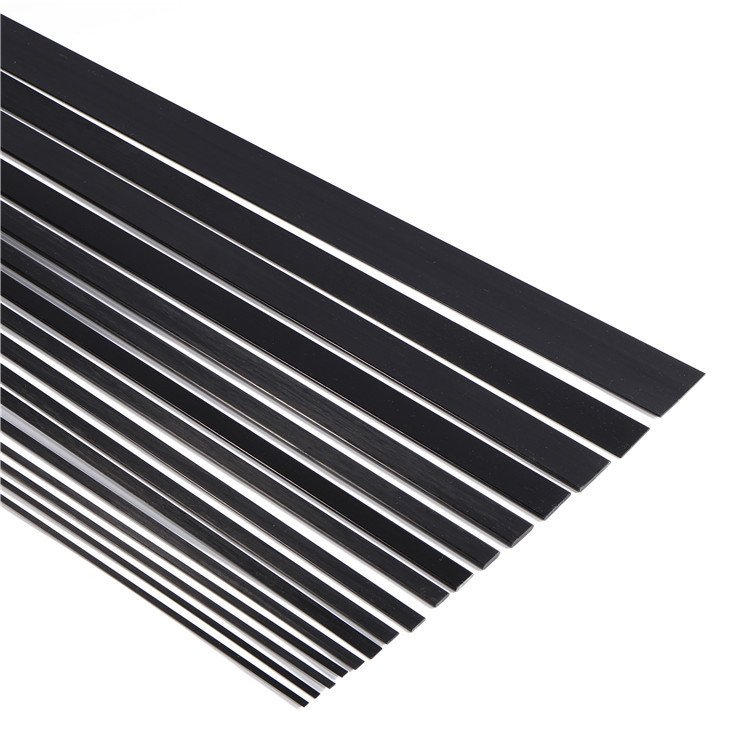
- Размеры поперечного сечения:Ширина варьируется от нескольких миллиметров до 200 мм; толщина обычно составляет от 1 мм до 20 мм и может быть изменена по мере необходимости.
- Длина:Стандартная длина обычно составляет 1 м, 2 м, 3 м, 6 м; возможна поставка специальной длины или непрерывным способом в соответствии с требованиями заказчика.
- Поверхностная отделка:Гладкие, отшлифованные или обработанные по индивидуальному заказу.
Лист данных по плоским пруткам из углеродного волокна
| Свойства | Параметр |
|---|---|
| Состав материала | 100% углеродное волокно (T300/T700) + эпоксидная смола |
| Чистота поверхности | Глянцевый / Матовый / Шлифованный / УФ-лак |
| Тип переплетения | 3K Twill / 3K Plain / Однонаправленный |
| Диапазон толщины | 0.5mm - 5mm |
| Диапазон ширины | 5mm - 100mm |
| Длина | 1000 мм / Настраиваемый |
| Предел прочности на разрыв | ≥ 600 МПа |
| Модуль упругости | ≥ 60 ГПа |
| Удельный вес | Приблизительно 1.5 г/см³ |
| Плотность | 1.5 – 1.6 г/см³ |
| Рабочая температура | -40 ℃ до 120 ℃ |
| Электрическая проводимость | проводящий |
| Коррозионная стойкость | Прекрасно |
| Производственный процесс | Формовка / Пултрузия / Резка с ЧПУ |
| Области применения | Авиация и космонавтика, дроны, модели, конструктивные элементы |
Примечание. Значения, указанные в таблице, являются приблизительными и могут различаться в зависимости от конкретной модели продукта и производителя. Рекомендуется ознакомиться с техническим описанием продукта для получения точных и подробных характеристик.
Применение плоских стержней из углеродного волокна
Благодаря своей исключительной удельной прочности, жесткости и конструктивным возможностям плоские стержни из углеродного волокна находят широкое применение в многочисленных областях, где предъявляются строгие требования к весу, производительности и надежности:
Аэрокосмическая промышленность:
- Вторичные структуры:Направляющие, кронштейны, рабочие тяги, точки соединения лонжеронов для дверей/крыльев легких самолетов.
- Внутренняя структурная поддержка:Направляющие сидений, каркасы багажных отделений, каркасы перегородок.
- Структуры БПЛА: Лонжероны крыла, ребра жесткости фюзеляжа, опорные балки шасси. Снижение веса напрямую увеличивает время полета и грузоподъемность.
Транспортные средства на новой энергии и железнодорожный транспорт:
- Кузов и шасси электромобиля: Усилители стоек A/B, пороги, рамы корпуса аккумуляторной батареи и внутренние поперечины/стрингеры (заменяющие сталь/алюминий). Значительно снижает неподрессоренную массу.
- Железнодорожный транспорт:Внутренние опорные рамы, кронштейны для оборудования, соединители для вагонов метро и высокоскоростных поездов. Облегчение веса снижает эксплуатационное энергопотребление.
Энергия ветра:
- Внутренние конструкции лопастей ветряных турбин: Ключевой компонент, часто используемый в секциях соединения корней лопасти, усилениях передней/задней кромки и опорных балках лонжерона. Их высокая прочность и усталостная прочность имеют решающее значение для обеспечения стабильности лопасти и длительного срока службы (>25 лет) при экстремальных ветровых нагрузках.
Армирование зданий и фасадные конструкции:
- Армирование бетонных конструкций:Выступают в качестве линейной формы пластин из углепластика, прикрепляемых с помощью структурного клея к основаниям балок, нижним поверхностям плит или колоннам для эффективного усиления на изгиб и сдвиг.
- Системы стоек фасадов зданий:Используется в системах высокопрозрачных стеклянных навесных стен, заменяя традиционные алюминиевые профили. Соответствует требованиям по несущей способности, при этом значительно снижая вес (< половины алюминия) и улучшая визуальную прозрачность.
Промышленное оборудование и робототехника:
- Высококачественное оборудование:Опоры для полупроводникового оборудования, рамы для точных измерительных приборов, опорные конструкции для медицинских приборов.
- Роботизированные руки:В качестве соединительных рычагов между соединениями или элементами фермы. Низкая инерция обеспечивает высокую скорость движения и точное управление.
Спорт и отдых / Медицинская реабилитация:
- Высокопроизводительное спортивное оборудование:Вёсельные стержни для гоночных снарядов, арматурные сердечники для лыж/сноубордов, арматурные полосы для велосипедных рам, конструктивные элементы для байдарок/каноэ.
- Протезирование/Ортопедия:Используется для изготовления легких, но прочных распорок и опорных стержневых конструкций.
Преимущества плоского стержня из углеродного волокна
По сравнению с традиционными металлическими полосами (сталь, алюминий) конкурентоспособность полос из углеродного волокна обусловлена их уникальными свойствами:
Исключительная легкость:
- Плотность составляет всего около 1.6 г/см³, что составляет примерно 1/5 плотности стали (~7.8 г/см³) и 3/5 плотности алюминия (~2.7 г/см³).
- Вес может быть уменьшен на 60%-70% или более при эквивалентной прочности; вес может быть уменьшен на 40%-50% или более при эквивалентной жесткости. Облегчение веса является основным фактором энергосбережения и повышения производительности.
Выдающаяся удельная прочность и удельная жесткость:
- Прочность на растяжение вдоль направления волокон может достигать 2000–3000 МПа (сопоставимо с высококачественной легированной сталью), а модуль упругости при растяжении (жесткость) может превышать 200 ГПа (намного превосходит алюминий и большинство сталей).
- Плоские прутки из углеродного волокна аэрокосмического класса достигают удельной прочности (прочность/плотность) в 5 раз выше, чем у обычных высокопрочных легированных сталей, а удельный модуль (модуль/плотность) в 2-3 раза выше.
Превосходная устойчивость к усталости:
- Хотя углеродное волокно является хрупким, композитная структура (где волокна несут основную нагрузку, а смоляная матрица передает напряжение и препятствует распространению трещин) демонстрирует предел усталости, значительно превышающий таковой у металлов.
- Особенно подходит для деталей конструкций, подвергающихся циклическим нагрузкам (например, лопасти ветряных турбин, соединители осей транспортных средств), значительно продлевая срок службы.
Отличная коррозионная и химическая стойкость:
- Углеродное волокно по своей природе инертно, а эпоксидная смола обладает превосходной стойкостью к химической коррозии.
- Устойчив к кислотам, щелочам, соляному туману; не имеет проблем с электрохимической коррозией. Исключительно хорошо работает в морской среде и химических средах, значительно снижая затраты на техническое обслуживание.
Превосходная размерная стабильность и низкий коэффициент теплового расширения (КТР):
- Вдоль направления волокон КТР может быть близким к нулю или очень низким (0.5 – 2.0 × 10⁻⁶/°C). Это обеспечивает размерную стабильность, значительно превосходящую металлы в средах с экстремальными колебаниями температуры (например, космическое оборудование, высокоточные приборы).
Электромагнитная прозрачность:
- Прозрачен для электромагнитных волн, не влияет на передачу сигнала. Это естественное преимущество вблизи обтекателей или электромагнитного оборудования.
Высокая проектируемость:
- Механические свойства (прочность, жесткость, ударная вязкость) можно точно «подогнать» путем корректировки типа волокна, ориентации слоев, системы смолы, формы поперечного сечения и размеров для соответствия конкретным условиям нагрузки и целям производительности. Этого трудно достичь с изотропными металлами.
Техническая глубина: стремление к совершенству в производстве плоских стержней из углеродного волокна
Композитные материалы и структурная наука:
- Синергия и анизотропия: Производительность зависит от идеального взаимодействия на границе волокно-смоляной. Однонаправленные плоские стержни демонстрируют сильную анизотропию: выдающиеся характеристики в продольном направлении, относительно более низкие характеристики в направлениях ширины/толщины (определяются смолой и минимальным количеством поперечных волокон/ткани).
- Прочность на межслойный сдвиг (ILSS):Потенциально слабое место при поперечной нагрузке для плоских секций. Зависит от прочности смолы, прочности связи на границе раздела волокна и смолы, а также от низкой пористости и хорошей пропитки при производстве. Модификация интерфейса (например, оптимизированная калибровка) имеет решающее значение.
- Контроль остаточного напряжения:Усадка во время отверждения смолы и различия в КТР создают остаточное напряжение, влияющее на размерную точность и долгосрочную усталостную эффективность. Оптимизированные процессы отверждения (температурный профиль, контроль давления) являются ключевыми техническими показателями.
Высокопроизводительное производство – прецизионная пултрузия:
- Система пропитки:Точный контроль температуры и вязкости смоляной ванны обеспечивает тщательное и равномерное пропитывание жгута углеродного волокна, сводя к минимуму сухие пятна и пустоты.
- Точная конструкция пресс-формы: Геометрическая точность формы, чистота поверхности и однородность температуры напрямую влияют на размерные допуски продукта и качество поверхности. Конструкция входа в матрицу должна обеспечивать плавный вход волокна без абразивного повреждения.
- Параметры контроля процесса:Температура отверждения (зонный нагрев), давление (сила принуждения от стенок формы на профиле) и скорость вытягивания требуют высокоскоординированного соответствия. Чрезмерно высокая скорость вытягивания может привести к неполному отверждению («недоотверждению»); слишком низкая температура/недостаточное время приводят к низкой степени отверждения.
- Кинетика отверждения и зародышеобразование:Реакция отверждения термореактивных смол (особенно эпоксидных) является экзотермической; необходимо учитывать влияние тепла реакции, чтобы избежать локального перегрева и подгорания.
Передовые технологии соединения:
- Преобладание адгезивного соединения:Основной метод соединения между полосой из углеродного волокна и конструкциями/другими компонентами основан на использовании структурных клеев (например, высокопрочной эпоксидной смолы, модифицированных акриловых клеев). Подготовка поверхности (шлифовка, очистка, нанесение связующего вещества) имеет решающее значение для надежности соединения.
- Гибридное присоединение:В зонах с чрезвычайно высокой нагрузкой часто применяется «склеивание + механическое крепление (например, Hi-Lites)». Проектирование и обработка должны учитывать несоответствие КТР металла и композитов.
- Совместное отверждение/вторичное склеивание:В современных конструкциях плоские стержни могут быть непосредственно интегрированы в процессе изготовления оболочек или сложных компонентов посредством совместного отверждения или вторичного склеивания предварительно отвержденных элементов, что обеспечивает более высокую структурную целостность.
Строгий режим контроля качества и инспекции:
- Инспекция сырья:Линейная плотность углеродного волокна, прочность/модуль; вязкость смолы, время гелеобразования и т. д.
- Внутрипроизводственный мониторинг:Сила натяжения (контроль натяжения), температура, скорость, давление штампа и т. д.
- Неразрушающий контроль готовой продукции (NDT):
- Ультразвуковой контроль (УЗК):Обнаруживает внутренние расслоения, пустоты, включения.
- Рентгеновское исследование:Более интуитивное обнаружение внутренних структурных дефектов.
- Инфракрасная термография: Определяет однородность толщины конструкции и тепловой сигнатуры.
- Испытания механических характеристик:Испытания по стандартам (например, ASTM D3039, D3410, D4475) на растяжение, изгиб, межслойный сдвиг и т. д. Ключевые показатели включают:Прочность на растяжение/модуль, прочность на изгиб/модуль, прочность на межслойный сдвиг (ILSS),
- Физико-химическая характеристика:Объемное содержание волокон (FVC), содержание смолы, определение пустотности (металлография/горение), температура стеклования (Tg).
Заключение
Будучи важным членом семейства композитов из углеродного волокна, плоские стержни из углеродного волокна, используя свою непревзойденную удельную прочность, удельную жесткость, исключительную усталостную долговечность и коррозионную стойкость, стали основным основополагающим материалом, определяющим тенденции облегчения и высокой производительности в аэрокосмической отрасли, новых энергетических транспортных средствах, ветроэнергетике и производстве высокотехнологичного оборудования. Их прецизионный процесс пултрузии и строгий контроль качества гарантируют высокую надежность продукции.
По мере расширения производственных мощностей углеродного волокна, дальнейшей оптимизации затрат (особенно в случае применения в гражданских целях с большим количеством букс), а также развития систем смол (например, термопластиков, смол с низкой температурой отверждения) и технологий интеллектуального соединения, широта и глубина применения плоских стержней из углеродного волокна, несомненно, будут продолжать расширяться. Они не только повысят эксплуатационные характеристики существующих промышленных продуктов, но и предоставят возможности интеллектуальному оборудованию и конструкциям следующего поколения, продвигая эру к еще более легкому и прочному будущему. В развивающемся технологическом ландшафте, переходящем от «стальных лесов» к «лесам из углеродного волокна», этот тонкий, чернильно-черный линейный материал молчаливо поддерживает скачок вперед в человеческой промышленности.
FAQ
В: Какова его прочность по сравнению с металлом?
А:Прочность на разрыв ≥1,500 МПа (в 3 раза прочнее нержавеющей стали 304), удельная прочность (прочность/плотность) превышает алюминиевый сплав в 5 раз.В: Почему поверхности текстурированные/рифленые?
А:Улучшает механическое сцепление! Рельефные текстуры или канавки увеличивают прочность сцепления с основаниями (например, бетоном/композитами), повышая сопротивление отслаиванию на 30%.В: Каков максимальный угол изгиба?
А: Стержни на основе эпоксидной смолы: Минимальный радиус изгиба ≥100× толщина. Термопластичные стержни (например, на основе PA/PEEK) можно формовать в кривые под действием тепла.В: Как резать, не образуя сколов?
А:Использовать алмазные шлифовальные круги + водяное охлаждение (рекомендуется) или ультразвуковая резка. Избегайте угловых шлифовальных машин (ожоги смолы).В: Эффективность усиления конструкции?
А: При усилении изгиба бетонной балки стержень толщиной 8 мм обеспечивает несущую способность.эквивалентно 20-мм стальным пластинамс нулевым риском коррозии.В: Почему используется в суставах роботов?
А: ① Высокая жесткость гасит вибрацию ② Малый вес увеличивает скорость отклика ③ Отсутствие магнитных помех (также подходит для оборудования МРТ).
Наши преимущества

Полный набор инструментов
Наши изделия из углеродного волокна производятся с использованием различных форм, что обеспечивает точность и постоянство конечного продукта. У нас есть несколько наборов пресс-форм, предназначенных для размещения компонентов из углеродного волокна различной формы, размера и характеристик.
Высокая производственная мощность
Наши изделия из углеродного волокна производятся с высокой производительностью, что обеспечивает эффективное и экономичное массовое производство. Мы инвестировали в современное оборудование и технологии, чтобы оптимизировать производственный процесс и максимизировать производительность.


Высокая точность продукта
Наши компоненты из углеродного волокна спроектированы и разработаны с учетом строгих требований различных отраслей промышленности и применений. Мы используем технологии компьютерного проектирования (CAD) и автоматизированного производства (CAM) для обеспечения точных измерений и резки в процессе производства.
Удовлетворение различных индивидуальных потребностей в обработке
Наши изделия из углеродного волокна универсальны и могут удовлетворить широкий спектр индивидуальных потребностей в обработке. Будь то авиакосмическая, автомобильная, спортивная или любая другая промышленность, наше углеродное волокно можно адаптировать к конкретным требованиям.


